欢迎来到深圳市利勇安硅橡胶制品有限公司!

新闻中心

news

推荐产品

RECOMMENDED PRODUCTS

联系我们

CONTACT US
手机号码:(134-2097-4883)

邮箱:sale11@lyasilicone.com

具体地址:深圳市龙华区龙华街道龙园社区龙峰一路宝华工业区新2栋整套

公司新闻

你当前所在位置:

首页

>

新闻中心

>

公司新闻

硅胶包胶机械锁合结构怎么设计?3 大锁合原理让附着力直接拉满

发布时间:2026-08-18点击:

一、为什么胶水粘不住,机械锁合却能 "焊死"?

        硅胶包胶的附着力,本质上靠两种力:化学键合力和机械咬合力。
胶水 / 底涂剂属于化学粘合,受表面处理、环境温湿度、材料批次影响极大,稳定性差;而机械锁合结构是让液态或固态硅胶在注塑 / 模压过程中,直接流入基材预先设计的孔洞、沟槽、倒扣里,冷却固化后形成物理 "互锁"—— 相当于给两个材料打了无数个隐形铆钉,想分开必须把硅胶本身扯断。
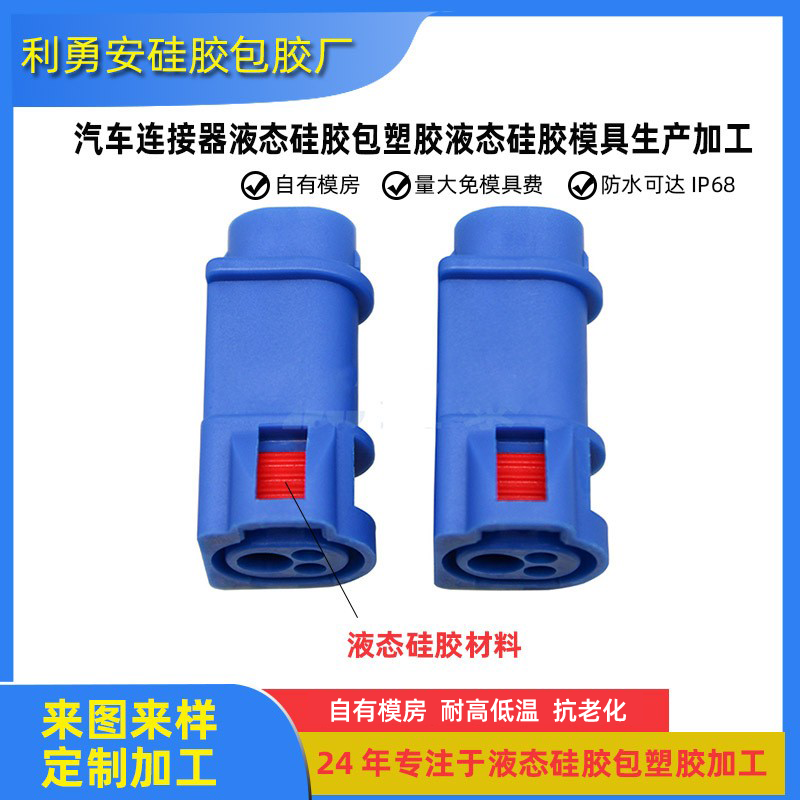
这也是为什么高端LSR 液态硅胶注塑包胶件,普遍要求基材上必须做锁合结构,而不是单纯依赖底涂。

二、3 种核心机械锁合结构,按产品场景选

1. 孔洞锁合(最通用、成本最低)

在金属或硬质塑料基材上冲 / 钻通孔或盲孔,硅胶注塑时流入孔内,固化后形成 "硅胶铆钉"。
  • 通孔:双面贯通,硅胶形成哑铃状锁扣,抗剥离力最强;
  • 盲孔:只开一面,适合外观面不能露胶的产品;
  • 孔径建议:φ0.8~φ2.0mm,孔距≥3mm,孔深≥1.5mm。
适用场景:一体嵌件注塑包胶工艺中的金属内骨架、连接器插针、五金支架。

2. 沟槽 / 倒扣锁合(抗剪切、抗扭转首选)

在基材侧面或端面加工环形槽、燕尾槽、倒钩结构,硅胶嵌入后形成轴向和径向双向限位。
  • 环形槽:防轴向拉脱,常见于手柄、旋钮包胶;
  • 燕尾槽 / 倒钩:防旋转和侧向滑移,适合工具握把、医疗器械手柄;
  • 槽宽建议:0.5~1.5mm,槽深≥0.4mm,倒扣角度 30°~45°。
适用场景:双色注塑硅胶包胶的硬胶 + 软胶界面,以及需要反复扭转握持的产品。

3. 表面粗化 / 纹理锁合(微结构,大面积提升)

通过喷砂、蚀刻、激光微纹理在基材表面制造微米级凹凸,硅胶流入后形成大面积微观机械咬合。
  • 喷砂 Ra 值控制在 1.6~3.2μm 效果最佳;
  • 激光纹理可做定向微槽,进一步提升特定方向附着力;
  • 常与孔洞 / 沟槽组合使用,形成 "宏观 + 微观" 双重锁合。
适用场景:固态硅胶模压包胶加工中大面积平板件、密封件的基材表面处理。

三 、附着力翻倍的 4 个设计细节(工厂不传的经验)

  1. 孔口倒角 R0.2~R0.5:防止硅胶在孔口形成应力集中,撕裂从这里开始;
  2. 锁合结构避开封胶线:否则飞边会进入锁合区,反而降低咬合面积 —— 这也是无飞边精密液态硅胶包胶良率高的核心原因之一;
  3. 基材预热 80~120℃:注塑前预热基材,减少硅胶固化收缩率差异,锁合力更稳定;
  4. 拉力测试标准:剥离强度≥5N/mm,或硅胶本体破坏(而不是界面分离)才算合格。

四、总结

机械锁合结构不是 "多打几个孔" 那么简单,它需要根据包胶工艺类型、基材材质、产品受力方向、外观要求综合设计。


选对结构,配合成熟的LSR 液态硅胶注塑包胶或一体嵌件注塑包胶工艺,附着力可以做到让客户测到崩 —— 而不是测到掉。